
Skicka feedback
Från råsilikon till prestandaslangar: Den kompletta tillverkningsprocessen förklaras
Branschnyheter-Slå på huven på en turboladdad motor eller gå genom en racerhage så kommer du att se silikonslangar i klarblått, rött eller svart. De kopplar samman radiatorer, intercoolers och insugssystem, och överlever konstant värme, vibrationer och tryck. Men silikonslangen du köper från hyllan börjar sitt liv som en tät, anspråkslös tegelsten av råvara. Processen som förvandlar den tegelstenen till en precisionskonstruerad komponent är metodisk och noggrant kontrollerad. Silikonslangar tillverkas genom fem kärnsteg: blandning av råmaterial, förformning, dornlindning (för formade slangar), härdning under värme och tryck och efterbehandling med kvalitetskontroller. Varje steg avgör direkt slangens prestanda i ditt fordon eller din maskin.
1. Råmaterialblandning – Bygg basformeln
Varje silikonslang börjar med silikonpolymer – ett syntetiskt gummi baserat på silikon-syrekedjor. Tillverkare köper den i solida block, ofta kallade "tegelstenar", som väger ungefär 30 pund vardera. Dessa tegelstenar går in i en invändig mixer (en Banbury eller knådare) tillsammans med förstärkande fyllmedel (pyrogen kiseldioxid för rivstyrka), värmestabilisatorer (järnoxid eller ceriumoxid för långvarig termisk beständighet), vulkaniseringsmedel (peroxider för tvärbindning) och färgpigment. Blandaren blandar dem under kontrollerad temperatur tills en homogen, degliknande blandning bildas. Kvaliteten på denna blandning dikterar slangens ultimata tolerans för temperatur, tryck och kemisk attack. Varje inkonsekvens i spridningen skapar svaga punkter. Tillverkare certifierade enligt IATF 16949, som Ningbo Tiandai Auto Parts, implementerar strikt batchkontroll för att säkerställa repeterbara sammansättningsegenskaper.
2. Förformning – Förvandla blandningen till bearbetbara ark eller rör
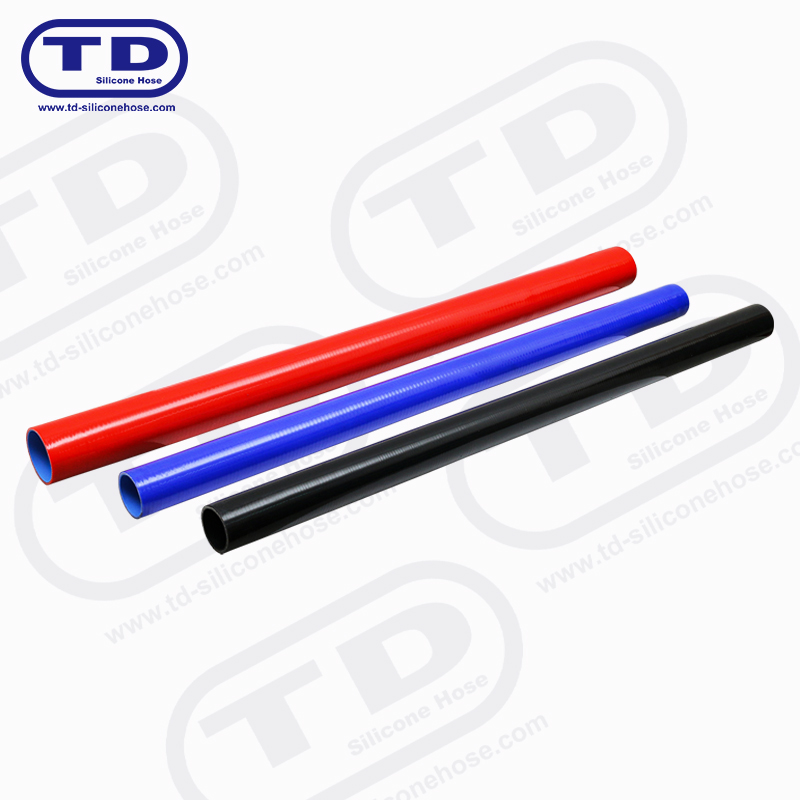
När blandningen väl har blandats dumpas blandningen på en kvarn för att plåtas ut. En tvåvalskvarn knådar den vidare till ett kontinuerligt ark med kontrollerad tjocklek, vanligtvis 1–3 mm för slangkonstruktion. Alternativt kan blandningen matas in i en extruder för att producera en kontinuerlig rörprofil - denna extruderingsmetod används ofta för raka silikonslangar med konstant diameter. Det extruderade röret skärs till i längd och ställs åt sidan för inslagning. För mer komplexa former skärs det arkformade materialet i remsor med specifik bredd; dessa remsor kommer senare att lindas för hand runt dorn. Förformningssteget säkerställer att materialet har rätt geometri för att effektivt formas i nästa operation.
3. Dornlindning – Bygg slangformen lager för lager
Detta är hjärtat av högpresterande silikonslangstillverkning. En dorn i polerat rostfritt stål, bearbetad till den exakta inre diametern och böjradien för önskad slang, monteras på en svarv eller hålls i en fixtur. Operatören applicerar ett tunt lager kritdamm eller släppmedel på dornen för att förhindra att den fastnar. Sedan, med hjälp av de förskurna silikonremsorna, lindar de den ohärdade massan runt dornen och överlappar varje omslag med ungefär 50 % av remsans bredd. Antalet lager bestämmer den färdiga väggtjockleken och spränghållfastheten – en typisk 4-lagersslang för bilkylvätska använder fyra överlappande lager, medan tunga applikationer kan använda 5 eller 6. Bandspänningen och överlappningsvinkeln måste vara konsekventa; annars kommer slangen att uppvisa svaga sömmar eller ojämn väggtjocklek. Efter lindning omsluts enheten i en hårt lindad nylon- eller bomullstejp. Denna tejp applicerar ett jämnt radiellt tryck under härdningen och förhindrar att skikten separeras. För armbågar med snäva radie kan en enda sammanhängande remsa kompletteras med pilar (snitt) på den inre radien för att undvika skrynklor.
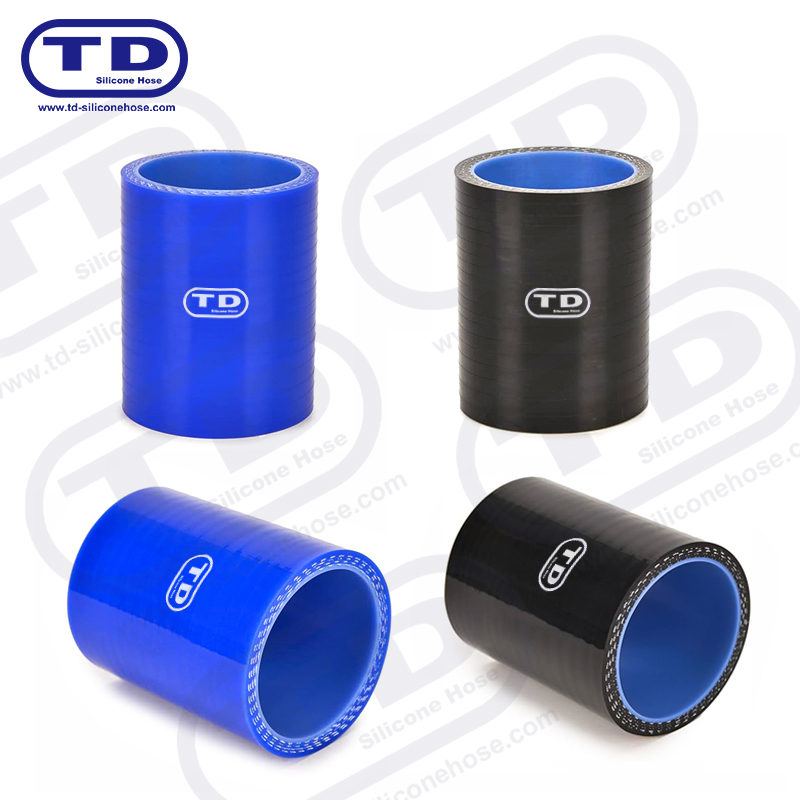
Denna dornlindningsteknik är standardmetoden för att tillverka silikonknäbågsslangar, reducerare, pucklar och T-formade kopplingar. Till exempel, en  Silikon 90° armbågsslang för dornlindning Denna formade slang är ett utmärkt exempel på dornlindad konstruktion, och erbjuder exakta böjar och inre förstärkning för snäv dragning i bilkylsystem. Visa produkt → (90° vinkelslang) förlitar sig på en exakt böjd dorn för att uppnå sin karaktäristiska böjning utan att den inre diametern kollapsar.
4. Härdning – Inställning av tvärbindningarna
De tejpade dornaggregaten laddas i en ångautoklav eller en varmluftsugn. Härdning sker vid temperaturer mellan 325°F och 380°F (163°C–193°C) i 15 till 40 minuter, beroende på väggtjocklek och sammansättningens sammansättning. Värmen aktiverar peroxid- eller platinakatalysatorn, vilket skapar tvärbindningar mellan silikonpolymerkedjorna. Detta förvandlar den mjuka, kittliknande blandningen till en fjädrande, härdplast elastomer. Trycket från autoklaven och förträngningen av omslagstejpen trycker ihop skikten, eliminerar tomrum och säkerställer dimensionell noggrannhet. Efter att härdningen är klar kyls enheterna gradvis till rumstemperatur för att undvika termisk chock och distorsion. Tejpen tas sedan av och dornen tas bort - antingen för hand eller med en pneumatisk press - och lämnar en helformad silikonslang.
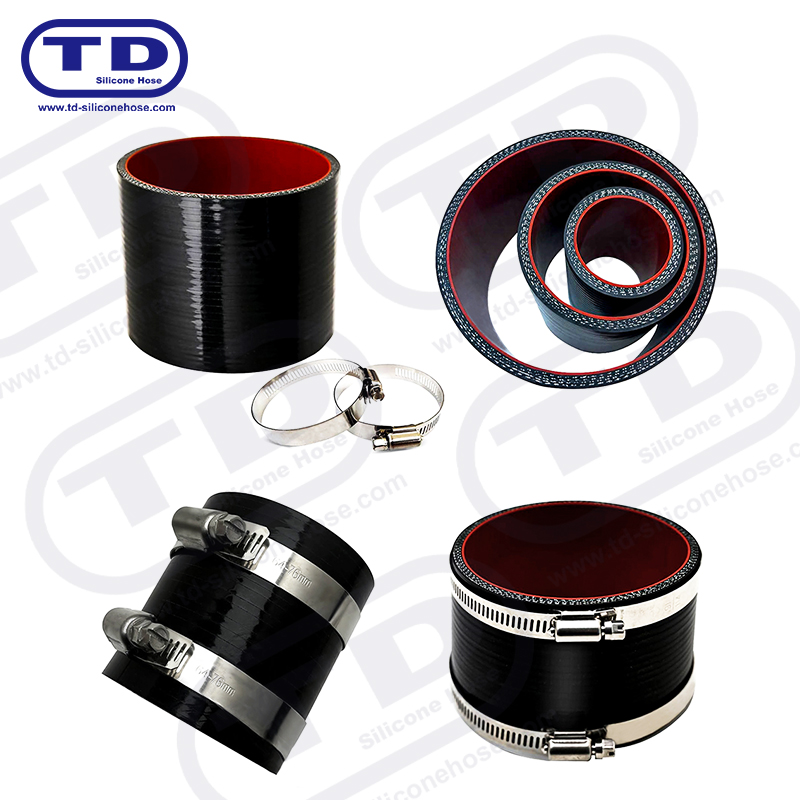
Under härdningen får slangen inte överhettas eller underhettas; otillräcklig tvärbindning leder till dåliga mekaniska egenskaper och för tidigt fel, medan överdriven värme kan bryta ned polymeren. Ansedda tillverkare upprätthåller snäva tids-temperaturprofiler och kartlägger varje batch. Detta är särskilt viktigt för  Bilsilikonkylarslangsatser för motorkylning Efterhärdningsbehandling förbättrar värme- och tryckbeständigheten, vilket gör dessa slangar tillförlitliga för kontinuerlig kylvätskeservice upp till 300°F i olika fordonstillämpningar. Visa produkt → (bilsilikonkylarslangar), som måste tåla kontinuerliga kylvätsketemperaturer upp till 300°F (150°C) och tryckspikar från kylsystemet.
5. Avformning, efterbehandling och efterhärdning
När den är urformad har den råa slangen en grov yttre yta från tejpavtrycket, plus blixt (överskott av gummi) i ändarna. Operatörer trimma blixten med en svarv eller en vass kniv. För slangar som kräver en slät utsida kan den yttre ytan vara lätt polerad eller slipad – även om många prestandaslangar behåller den strukturerade finishen för bättre klämgrepp. Om slangen innehåller ett förstärkningsskikt, såsom inbäddad tråd eller tyg, måste detta skikt införas under omlindningssteget (genom att placera en flätad hylsa över blandningen innan den slutliga omlindningen). Efter urformningen utförs ibland en sekundär efterhärdning (ugnsbakning i 1–4 timmar vid 390°F/200°C) för att förånga siloxaner med låg molekylvikt, förbättra kompressionsmotståndet och minska avgasning.
6. Kvalitetskontroll – Porten före leverans
Ingen slang lämnar en professionell fabrik utan att klara ett antal tester. De vanligaste kontrollerna inkluderar:
| Testa | Syfte | Typisk acceptans |
|---|---|---|
| Dimensionell inspektion | Verifiera ID, OD, väggtjocklek och böjradie | ±0,5 mm på ID |
| Sprängtryck | Bekräfta maximalt arbetstryck | 3–10bar beroende på typ |
| Värmeåldring | Kontrollera nedbrytningen efter 168h vid nominell temp | Inga sprickor, töjningsfall < 30 % |
| Hårdhet (Shore A) | Säkerställ konsekvent materialstyvhet | 60–70A typiskt |
| Visuell inspektion | Kontrollera om det finns blåsor, inneslutningar eller delaminering | Noll defekter |
Tillverkare med IATF 16949-certifiering, såsom Ningbo Tiandai, upprätthåller spårbarhet från batchnummer till slutlig slang, vilket möjliggör rotorsaksanalys om ett fältfel inträffar. Den slutliga produkten förpackas sedan med korrekt märkning och skickas. För extrema miljöer, såsom turboladdarintag eller vätebränslecellsystem, kan ytterligare validering som ozonbeständighet eller genomträngningstester krävas.
För en djupare dykning i steg-för-steg fabriksproceduren, se vår fullständiga guide om hur man gör silikonslangar .
7. Extruderingsalternativ – en snabbare, längre produktionsmetod
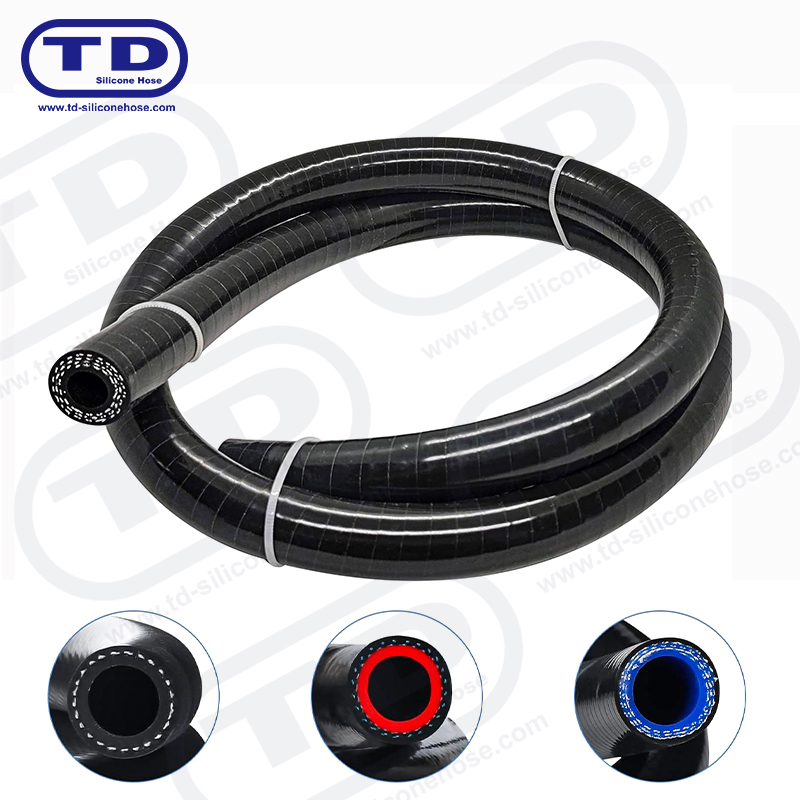
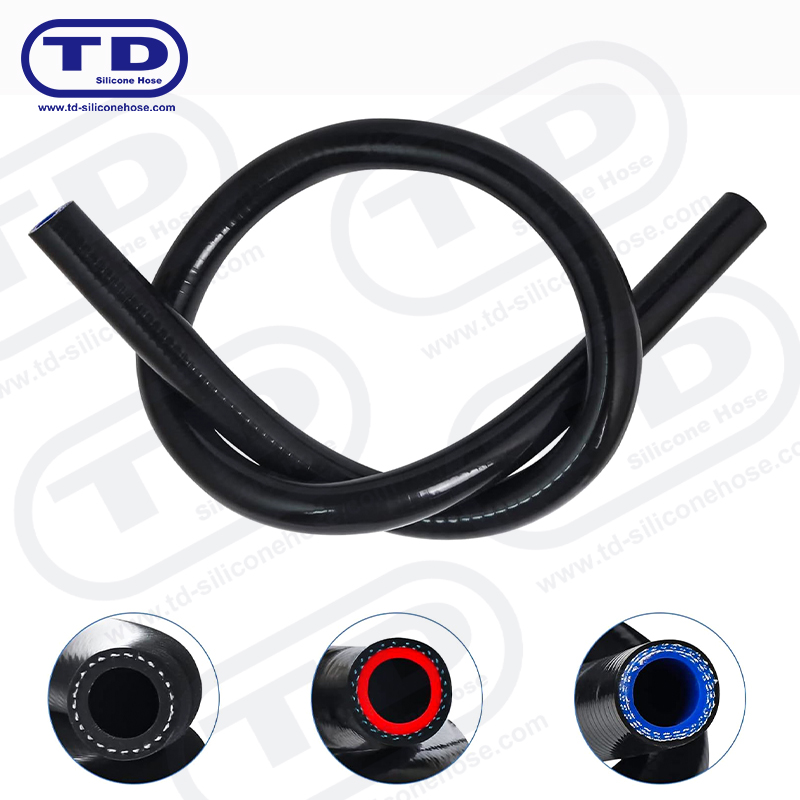
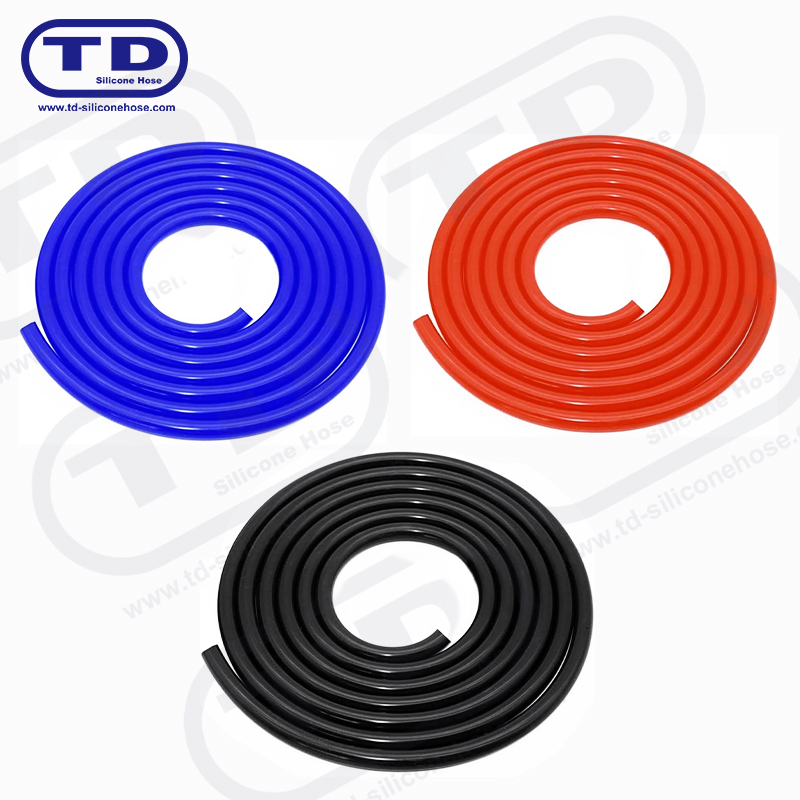
Inte alla silikonslangar är dornlindade. Raka silikonslangar med konstant tvärsnitt kan tillverkas genom kontinuerlig extrudering. I denna process tvingar en skruvextruder silikonblandningen genom en form som formar rörprofilen. Det extruderade röret vulkaniseras omedelbart i en varmluftstunnel eller ett saltbad (för fluorsilikon). Extrudering är betydligt snabbare än dornlindning och idealisk för långa körningar av enhetliga slangar, såsom vakuumledningar eller mätslang. Den kan dock inte producera komplexa böjar eller reducerare. De extruderade slangarna kapas sedan till i längd, färdigställs och testas. Vår  Trådförstärkt silikonslang för högt tryck Genom att kombinera extrudering med inbäddad ståltråd, motstår denna slang kollaps under vakuum och bibehåller flexibiliteten i krävande industri- och bilvätskesystem. Visa produkt → (trådförstärkt silikonslang) börjar ofta som ett extruderat rör på vilket en trådspiral lindas, sedan täcks med ytterligare ett silikonskikt och härdas.
8. Applikationsspecifika överväganden under tillverkning
Den avsedda användningen av en silikonslang dikterar många val i fabriken. Till exempel:
- Kylarslangar för bilar kräver tjockare väggar och flera tygförstärkta lager för att hantera kylvätsketryck och nötning från konstant rörelse.
- Intercooler/CAC-slangar behöver högre spränghållfasthet (ofta upp till 10bar) och lägre permeation för att undvika läckage av laddluft.
- Livsmedelsklassade eller medicinska silikonslangar måste vara gjorda av platinahärdad silikon och kräver en renrumsmiljö utan mjukgörare eller giftiga tillsatser.
- Bränslecellslangar för väte kräver extremt låg avgasning och hög renhet, vilket uppnås genom efterhärdning och användning av speciella fodermaterial.
Varje applikation kan också kräva olika ytfinish: en matt textur för racerbilar som vill ha ett icke-bländande utseende, eller ett aluminiumlindat lager för värmereflektion nära turboladdare. Tillverkare måste justera omslagsmönstret, sammansatta tillsatser och härdningscykeln i enlighet med detta.
Slutsats – Precisionen bakom varje silikonslang
Att göra en silikonslang är långt ifrån enkel blandning och gjutning. Det är en sekvens av exakt kontrollerade operationer – sammansatt vetenskap, färdigheter i manuell uppläggning, termisk teknik och rigorös inspektion. Resultatet är ett flexibelt, hållbart rör som överträffar gummi under extrema förhållanden. Oavsett om du väljer en Bilsilikonkylarslangsatser för motorkylning Efterhärdningsbehandling förbättrar värme- och tryckbeständigheten, vilket gör dessa slangar tillförlitliga för kontinuerlig kylvätskeservice upp till 300°F i olika fordonstillämpningar. Visa produkt → för din gatubil eller en trådförstärkt slang för en turboapplikation, förståelse för tillverkningsprocessen hjälper dig att uppskatta kvaliteten och välja rätt produkt för dina behov.
Vår produkt //
Ningbo Tiannai Auto Parts Co., Ltd. Alla rättigheter reserverade. Alla reserverade.
