
Skicka feedback
Hur tillverkas silikonslangar? En steg-för-steg-guide från en silikonslangfabrik
Branschnyheter-Som en silikonslangtillverkare baserad i Ningbo, Kina, är en av de frågor vi oftast hör från nya kunder en uppfriskande direkt fråga: hur tillverkas silikonslangar egentligen? Det är en rättvis fråga. På hyllan ser en färdig slang bedrägligt enkel ut, bara ett format rör med en slät, lätt strukturerad yta. I verkligheten är varje högkvalitativ silikonslang resultatet av exakt blandning, handskicklig inpackning, noggrant kontrollerad härdning och obeveklig testning. I den här artikeln går vi igenom hela produktionsprocessen precis som det händer på vårt fabriksgolv, så att du vet vad som skiljer en slang som håller i åratal från en som går sönder tidigt.
Vad en silikonslang egentligen är gjord av
Produktionen börjar med själva materialet. Basen på varje slang är råsilikongummi, vanligtvis en VMQ-kvalitet vald för bilservice. I sig är rågummi mjukt och svagt, så det blandas med andra ingredienser för att skapa en användbar blandning:
- VMQ silikongummi, som ger den elastiska, värmetåliga grunden
- Förstärkande fyllmedel som pyrogen kiseldioxid, som ger styrka och rivhållfasthet
- Pigment, som producerar de svarta, blå, röda eller anpassade färgerna som våra kunder anger
- Härdare, som gör att föreningen tvärbinds och stelnar permanent under vulkanisering
Denna kemi är anledningen till att silikon förblir flexibelt från cirka -60°C upp till 230°C, motstår ozon, UV-strålar och moderna kylmedelstillsatser och blir aldrig skör med åldern. Det prestandaomslaget är anledningen till att silikon har blivit standardvalet för kylare, laddluftkylare och värmekretsar i prestandabilar, lastbilar, bussar och motorcyklar.
Steg 1: Sammansättning av råsilikonet
Gummit och dess ingredienser blandas på tvåvalsfräsmaskiner tills satsen är perfekt homogen. Enhetlighet är viktigare än vad de flesta inser: om fyllmedlet är ojämnt fördelat, bär den färdiga slangen dolda mjuka fläckar som kan svälla eller splittras under tryck. Färgpigment viks in även i detta skede, varför konsekvent sats-till-batch-färg är ett pålitligt tecken på en disciplinerad blandningsoperation. Innan någon förening släpps till produktion verifierar vi dess hårdhet och viskositet mot receptspecifikationen.
Steg 2: Förbereda förstärkningsskikten
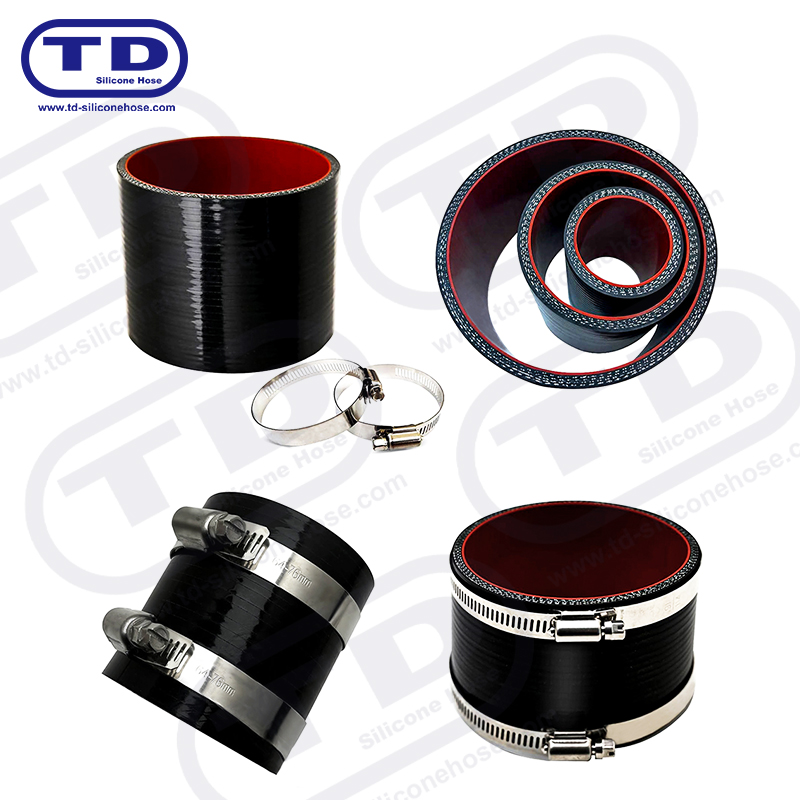
Silikongummi på egen hand sträcker sig lätt och kan kollapsa under vakuum, så tryckklassade slangar är byggda som ett laminat. Polyester- eller aramidtyg är kalandrerat, vilket innebär att det är belagt med ett tunt, jämnt lager av samma silikonförening, som sedan skärs i lager på förspänningen, vanligtvis runt 45 grader mot slangens axel. Inslagna i alternerande riktningar ger dessa skikt slangen styrka i alla riktningar samtidigt som flexibiliteten bibehålls, och antalet skikt anger tryckklassificeringen. Där sug eller pulsering förväntas går vi längre och bäddar in en ståltrådsspiral, som håller slangen öppen under negativt tryck där en konstruktion som bara är tyg skulle plattas till.
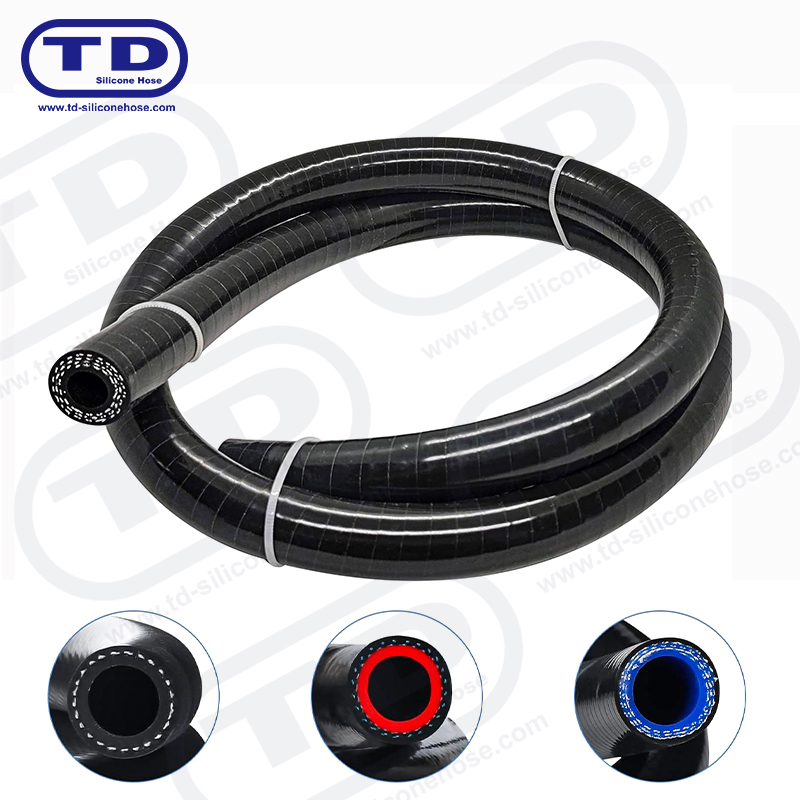
 Trådförstärkt silikonslang för högtrycksapplikationer Den här trådförstärkta silikonslangen motstår vakuumkollaps där laminat som endast tyger plattar ut. Dess stålspiral och 3-4-lagers konstruktion passar turbo- och intercooler-rör, vilket matchar diskussionen om ply-count tryck ovan. Visa produkt →
Steg 3: Inslagning och formning på dornen
Formade slangar som armbågar, reducerar och puckelkopplingar är byggda för hand runt polerade aluminiumdorn. Varje dorn är belagd med ett släppmedel, silikoninnerfodret åker på först, och sedan appliceras varje förstärkningsskikt vått, med kontrollerad spänning och överlappning. Omlindningsvinkeln avgör hur den färdiga slangen böjer sig och hur den fördelar inre tryck. För böjningar läggs och viks skikten runt kurvan, vilket gör att våra armbågar kan hålla en skarp, repeterbar radie utan rynkor eller tunna fläckar. En nylon tejp wrap appliceras som det yttersta lagret; den komprimerar hela konstruktionen under härdningen och lämnar det fina kryssmönster som du ser på en kvalitetsslangyta av silikon.
 Förstärkt silikon 90° armbågsslang Armbågar som denna är dornlindade, med lager vikta runt kurvan för att hålla en skarp radie utan tunna fläckar. Polyesterförstärkt, klarar -50°C till 250°C för turbo, intercooler och insugningsrör. Visa produkt →
Extrudering: Den alternativa vägen för raka rör
Raka kopplingar behöver inte alltid en dorn. För långa produktionsserier kan blandningen tryckas genom ett munstycke och härdas i kontinuerliga längder, sedan skäras och efterbehandlas till storlek. Extrudering är snabb och dimensionellt mycket konsekvent, vilket passar stora volymer av standard raka sektioner, medan dornlindning förblir det valda verktyget för komplexa geometrier. Oavsett vilken väg en slang tar, är nästa steg i produktionen exakt densamma.
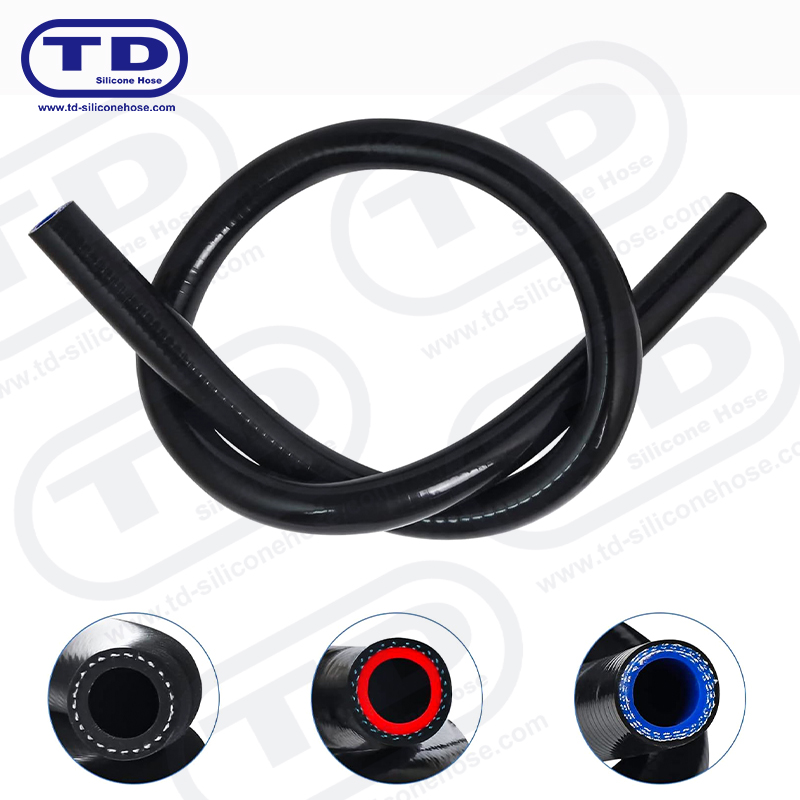
 Flerskikts silikon rak slangkoppling Raka kopplingar som denna kan extruderas för konsekventa dimensioner i stora volymer, sedan helt härdas och efterhärdas. Resultatet är en stabil, temperaturbeständig koppling med klassificeringen -50°C till 250°C. Visa produkt →
Steg 4: Vulkanisering och efterhärdning
När slangen väl är inlindad går den in i en ångautoklav, där den härdas under värme och tryck, vanligtvis vid cirka 160°C till 170°C. Inuti autoklaven utlöser härdningsmedlen tvärbindning: de långa polymerkedjorna låser sig i ett stabilt tredimensionellt nätverk och omvandlar mjuk, klibbig blandning till en permanent elastisk kropp. Efter autoklavering efterhärdas slangarna i varmluftsugnar i flera timmar. Detta andra uppvärmningssteg driver bort härdande biprodukter och stabiliserar materialet, vilket förbättrar kompressionssättningen och långtidstemperaturbeständigheten. Att förkorta eller hoppa över efterhärdning är ett av de tysta sätten att sänka produktionskostnaderna, och påföljden visar sig månader senare som klibbighet på ytan eller för tidig härdning.
Steg 5: Efterbehandling och trimning
När härdningen är klar sträcks dornarna och dras ut, och slangarna flyttas till efterbehandlingsbänken. Här kapas de i längd med vassa blad för rena, fyrkantiga ändar, trimmas och stansas där en T-form eller grenanslutning krävs. Varje slang tvättas sedan, torkas och inspekteras visuellt inifrån och ut. Små detaljer i detta skede, som en perfekt fyrkantig skuren ände, avgör om slangen tätar rent under en klämma redan vid första försöket.
Testning: där kvaliteten är bevisad
En slang får sin specifikation i testlabbet, inte på verkstadsgolvet. Enligt vårt IATF 16949 kvalitetsledningssystem passerar varje batch en definierad inspektionsrutin:
- Dimensionskontroller av hål, väggtjocklek och längd mot kalibrerade mätare
- Tryckfall och läckagetestning på prover från varje produktionssats
- Periodisk sprängtestning för att bekräfta säkerhetsmarginalen inbyggd i designen
- Vakuumtestning för trådförstärkta konstruktioner som måste motstå kollaps
- Visuell inspektion av ytfinish, färgkonsistens och invändig renlighet
Spårbarhet är en del av samma disciplin. Om en kund någonsin rapporterar ett problem kan vi spåra slangen tillbaka till dess sammansatta batch- och härdningsregister, identifiera orsaken och korrigera processen istället för att gissa.
Hur varje steg formar den färdiga slangen
Det hjälper att se processen som en kedja där varje länk styr en annan egenskap hos den produkt du slutligen installerar:
| Produktionsstadiet | Vad den kontrollerar i den färdiga slangen |
|---|---|
| Sammansättning | Temperaturbeständighet, hårdhet och färg |
| Ply kalandrering och inslagning | Flexibilitet, tryckklassning och formnoggrannhet |
| Vulkanisering | Elasticitet och långvarig hållbarhet |
| Efterhärdning | Ytkvalitet och dimensionsstabilitet |
| Efterbehandling och testning | Passform, tätning och vardagssäkerhet |
Specialkonstruktioner för krävande jobb
Samma produktionslinje sträcker sig till specialiserade byggnader. En fluorsilikonfodrad slang lägger till en inre barriär för kontakt med bränsle- och oljeångor, aluminiumlindade slangar reflekterar strålningsvärme i trånga motorrum, och matta ytslangar tjänar show- och racebyggen där utseende är lika viktig som hållbarhet. Lärdomen från vårt fabriksgolv är enkel: tillverkningsflexibilitet är det som gör en silikonblandning till en verklig lösning, eftersom geometri, förstärkning och ytbehandling kan anpassas till jobbet.
Vad detta betyder när du väljer en leverantör
Efter år av att tillverka nio produktserier och mer än 1 500 artiklar för personbilar, lastbilar, bussar, motorcyklar och alltmer vätebränslecellsystem, har vi lärt oss att de frågor som är värda att ställa till vilken leverantör som helst är processfrågorna: Hur många lager? Vilket härdningsschema? Vilka testrapporter följer med partiet? En tillverkare som svarar tydligt är en tillverkare som verkligen kontrollerar produktionen. Om du vill gå djupare har vi publicerat en fullständig tillverkningsguide som expanderar på varje steg som beskrivs här, och vårt team är alltid glada att diskutera rätt konstruktion för din applikation.
Vår produkt //
Ningbo Tiannai Auto Parts Co., Ltd. Alla rättigheter reserverade. Alla reserverade.
