
Skicka feedback
Hur man gör silikonslangar: en steg-för-steg-guide till tillverkning av silikonmätare
Branschnyheter-Hur man gör silikonslangar: Det korta svaret
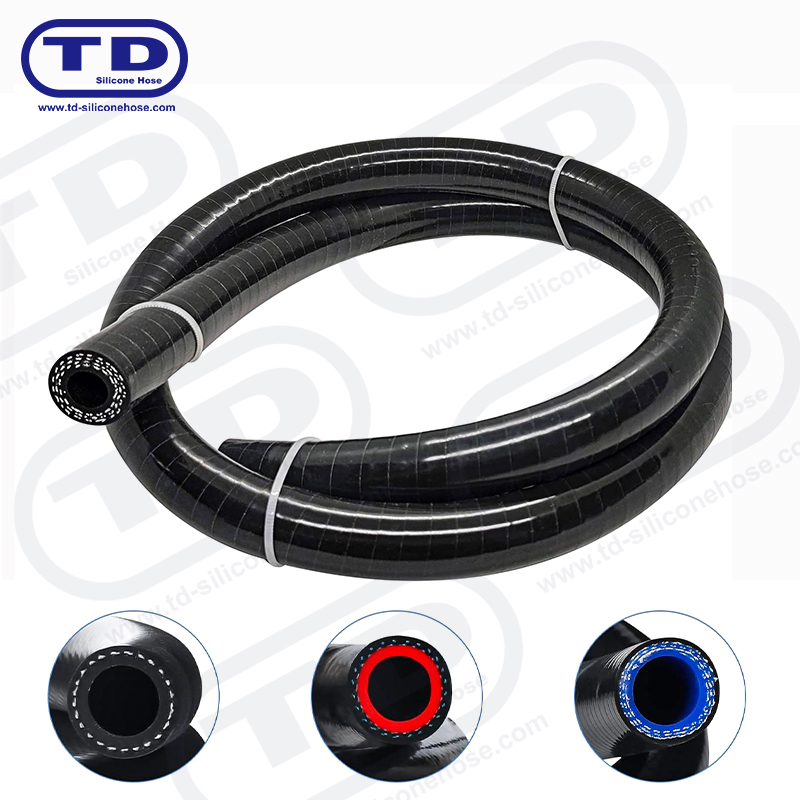
Silikonslangar tillverkas genom att linda ohärdade silikongummiskivor och förstärkningstyg runt en ståldorn, lager för lager, och sedan härda sammansättningen under värme och tryck tills den vulkaniseras till ett fast, flexibelt rör. Kärnstadierna är materialblandning, kalandrering, dornlindning, tejpning, autoklavhärdning, urformning och trimning . En typisk silikonmätarslang — säljs i längder på 1 meter för kylvätske-, insugnings- och industriella vätskeöverföringsledningar — använder 3 till 5 lager polyester- eller aramidförstärkning och tar ungefär 45 till 90 minuter att härda helt, beroende på väggtjocklek och diameter.
Resten av den här artikeln bryter ner varje produktionssteg, de inblandade materialen, specifikationerna som definierar en kvalitetsmätarslang och hur man bedömer om en slang du köper eller bygger uppfyller industristandarder.
Vilka material går in i en silikonslang
Varje silikonslang börjar som råsilikongummi - vanligtvis en platinahärdad eller peroxidhärdad elastomer vald för renhet, värmestabilitet och flexibilitet. Detta basmaterial blandas med fyllmedel och tillsatser innan det någonsin vidrör en dorn.
Kärnkomponenter
- Silikongummibas – ger den värme-, ozon- och UV-beständighet som slangen är känd för
- Förstärkta tyglager - polyester-, aramid- eller glasfibernät inklämt mellan silikonskikt för att kontrollera sprängtrycket
- Härdare - utlöser vulkanisering, den kemiska process som förvandlar mjuk förening till ett solidt elastiskt rör
- Pigment och fyllmedel — kontrollera färg och lägga till egenskaper som kimrök för UV-skydd
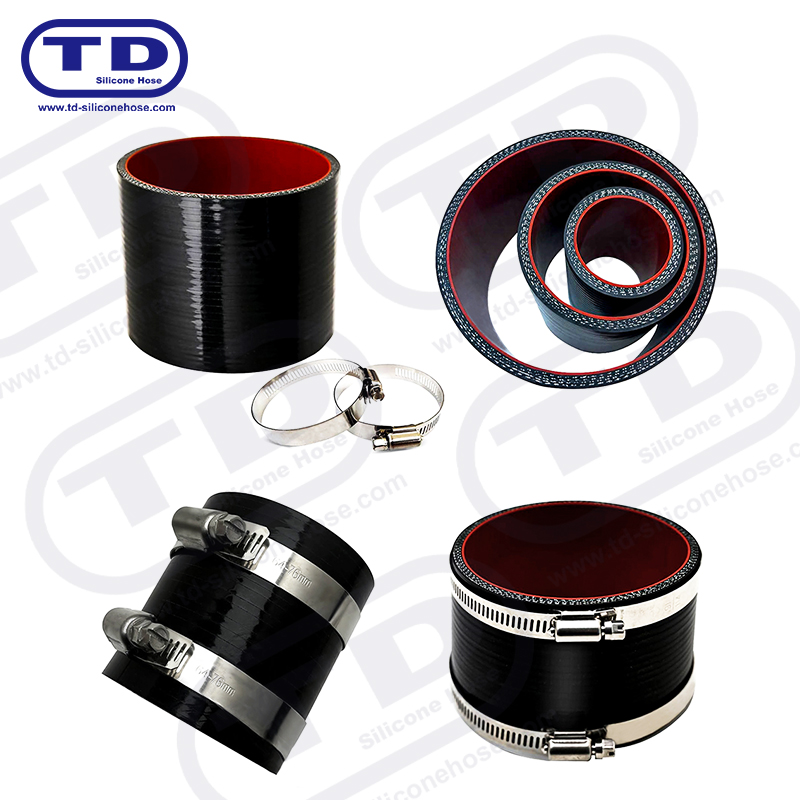
Antalet förstärkningsskikt är den enskilt största faktorn i en slangs tryckklassificering. Som en allmän regel, slangar under 50 mm ID använder minst 3 lager, slangar mellan 50 mm och 102 mm använder 4 lager, och allt över 102 mm behöver 5 lager eller fler att hålla ett jämförbart arbetstryck.
Silikonslangstillverkningsprocessen, steg för steg
Att tillverka en silikonslang är en sekventiell byggprocess, inte en gjutning i ett steg. Varje steg måste göras korrekt annars kommer den slutliga slangen att visa svaga punkter, luftfällor eller ojämna väggar.
Steg 1: Fräsning och blandning
Rå silikongummi och pigment matas genom en tvåvalskvarn, som pressar samman blandningen mellan valsar tills den bildar ett enhetligt ark. Detta steg, som kallas fräsning, säkerställer att materialet har en jämn tjocklek och ingen instängd luft innan det går längre.
Steg 2: Kalender
Den malda massan passeras genom en kalandreringsmaskin som rullar den till tunna, exakt uppmätta ark. Dessa ark blir de individuella skikten som lindas runt dornen senare, så tjockleksnoggrannheten i detta skede avgör direkt den slutliga slangens väggtjocklek.
Steg 3: Dornlindning och byggande
En ståldorn är formad för att matcha slangens inre geometri - rak, armbåge eller en anpassad böj. Arbetarna lindar omväxlande lager av silikonplåt och förstärkningstyg runt dornen för hand eller med en omslagsmaskin, och bygger upp väggen till det specificerade antalet skikt. Detta är steget som definierar om den färdiga slangen är enkel silikonmätarslang eller en gjuten armbåge med flera böjvinklar.
Steg 4: Tejpa
Bindebandet lindas tätt runt de lindade lagren för att pressa ihop dem innan härdning. Detta håller varje lager på plats och tvingar ut instängd luft, vilket förhindrar bubblor eller delaminering i slutprodukten. Efter härdning tas tejpen bort och kasseras.
Steg 5: Härdning (vulkanisering)
Den tejpade dornenheten går in i en autoklav eller ugn, där värme och tryck utlöser vulkanisering - den kemiska reaktion som tvärbinder silikonmolekylerna till en solid, elastisk struktur. Härdningstemperaturer går vanligtvis mellan 150°C och 200°C , med cykeltider som sträcker sig från 30 minuter för tunnväggiga slangar med liten diameter till över 90 minuter för tjockväggiga industrislangar med stor diameter.
Steg 6: Avformning, trimning och efterbehandling
När den har härdat dras slangen av dornen, bindebandet skalas bort och överskottsmaterial trimmas från båda ändarna. Slangen går sedan igenom visuell och dimensionell inspektion för att kontrollera ytdefekter, väggens konsistens och ID/OD-noggrannhet innan den godkänns för försäljning.
Silikonmätarslangspecifikationer du bör känna till
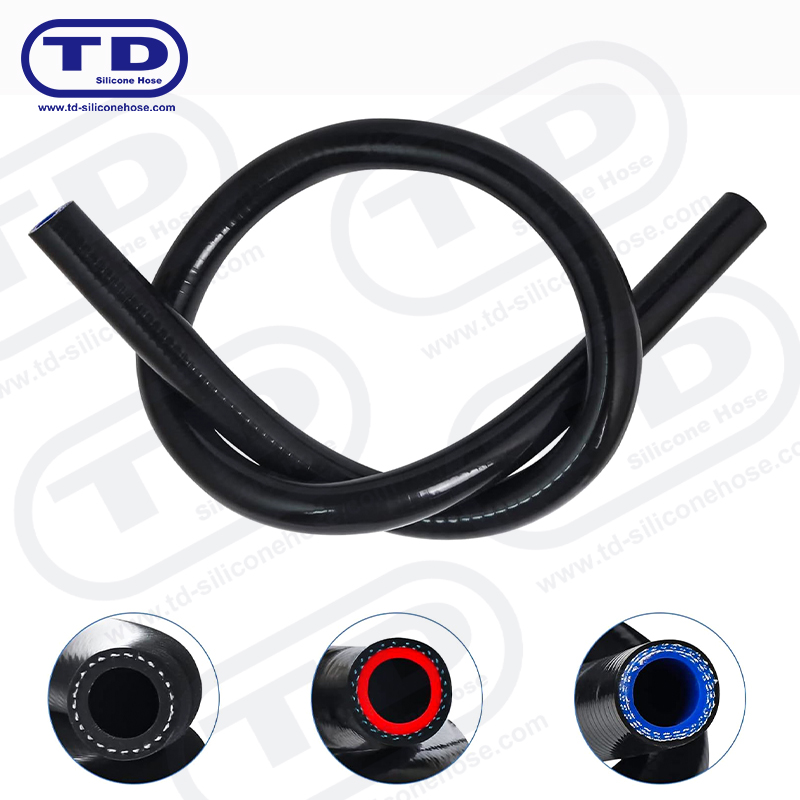
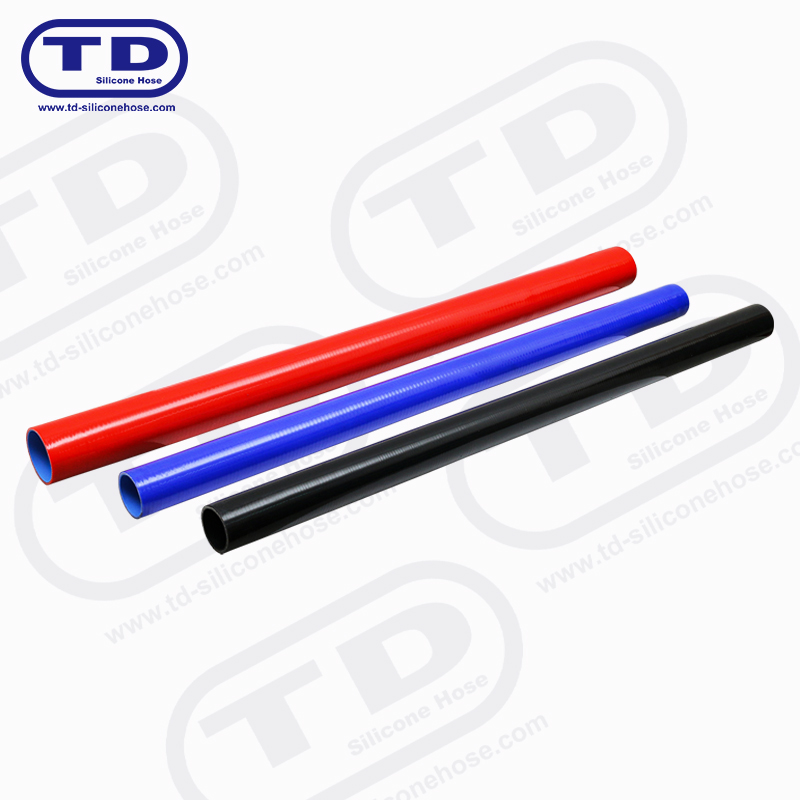
En "meterslang" hänvisar helt enkelt till en rak silikonslangsektion som säljs i 1-meters längder, standardformatet för anpassad kylvätska, intag och vakuumrörsystem där installatören skär och fogar sektioner för att passa sin egen layout. Specifikationerna varierar beroende på diameter, men tabellen nedan visar typiska siffror för vanliga storlekar.
| Innerdiameter | Förstärkningslager | Väggtjocklek | Arbetstryck | Sprängtryck |
|---|---|---|---|---|
| 13 mm (1/2") | 3-lagers | 4 mm | ~80 psi | ~340 psi |
| 25 mm (1") | 3-lagers | 4,5 mm | ~55 psi | ~232 psi |
| 76 mm (3") | 4-lagers | 5 mm | ~26 psi | ~78 psi |
| 89 mm (3,5") | 4-lagers | 5,5 mm | ~19 psi | ~78 psi |
Observera mönstret: när innerdiametern ökar, sjunker arbetstrycket även när antalet lager ökar. Detta är en strukturell verklighet inom slangkonstruktion, inte en tillverkningsgenväg – större diametrar har större yta för internt tryck att verka på, så samma väggkonstruktion ger ett lägre säkert drifttryck. Arbetstrycket beräknas i allmänhet till cirka en tredjedel av sprängtrycket , vilket ger en inbyggd säkerhetsmarginal för kontinuerlig användning.
Temperaturområde och kemisk beständighet
En av de främsta anledningarna till att tillverkare väljer silikon framför EPDM eller standardgummi är termisk sortiment. Korrekt härdad silikonslang förblir flexibel och strukturellt sund över ett mycket bredare band än konventionella gummiblandningar.
- Standard silikonmätarslang: -50°C till 180°C (-76°F till 356°F) kontinuerlig service
- Högtemperaturklasser: upp till 200°C till 250°C för turbo- och avgasangränsande applikationer
- Kallt väder betyg: ner till -65°F (-54°C) för flygplan och industriell användning i kallt klimat
Standard silikonslang är inte formulerad för att motstå petroleumbaserade vätskor som bränsle eller olja - den kommer att svälla och brytas ned vid kontakt. Om en slang behöver bära bränsle eller olja behöver den en fluorsilikon innerfoder binds till de yttre silikonskikten under omslagsstadiet, vilket är ett materialbeslut som fattas innan konstruktionen påbörjas, inte något som kan läggas till efteråt.
Kvalitetskontroller som skiljer bra slangar från dåliga
Eftersom silikonslangen är handbyggd lager för lager är kvalitetskontroll viktigare här än i extruderade eller formsprutade delar. Några synliga och mätbara kontroller visar om en slang är korrekt gjord.
- Dra ett finger längs med det inre hålet - det ska kännas smidigt utan åsar, rynkor eller överlappande linjer från omslagsstadiet
- Kontrollera väggtjockleken på flera punkter runt omkretsen - variationer på mer än 0,5 mm tyder på ojämn kalandrering eller omslag
- Leta efter luftbubblor eller blåsor under ytan, vilket indikerar instängd luft som inte pressades ut under tejpningen
- Kontrollera att antalet förstärkningsskikt överensstämmer med diameterriktlinjerna i specifikationstabellen ovan
- Fråga efter sprängtryckstestdata, inte bara arbetstrycksklassificeringen - välrenommerade tillverkare testar och dokumenterar båda
En slang som hoppar över korrekt tejpning eller påskyndar härdningscykeln kan se bra ut på utsidan samtidigt som den döljer svag vidhäftning mellan skikten. Denna typ av defekt dyker vanligtvis bara upp under ihållande tryck eller värmecykling, vilket är exakt det tillstånd som slangen är tänkt att överleva - så inspektionsstegen ovan betyder mer än en snabb visuell blick.
Att välja rätt silikonmätarslang för din applikation
Att matcha en slang till sitt jobb beror på tre variabler: diameter, skiktantal och vätskekompatibilitet. Att få något av dessa fel slösar antingen pengar på onödig förstärkning eller riskerar att misslyckas i förtid.
| Ansökan | Prioritet Spec | Typiskt antal lager |
|---|---|---|
| Kylvätska / kylarledningar | Temperaturområde | 3-lagers |
| Turbo / intercoolerrör | Arbetstryck | 4-lagers |
| Vakuum / andningsledningar | Flexibilitet, böjradie | 1 till 2-lagers |
| Industriell vätskeöverföring | Kemisk beständighet | 3 till 5-lagers |
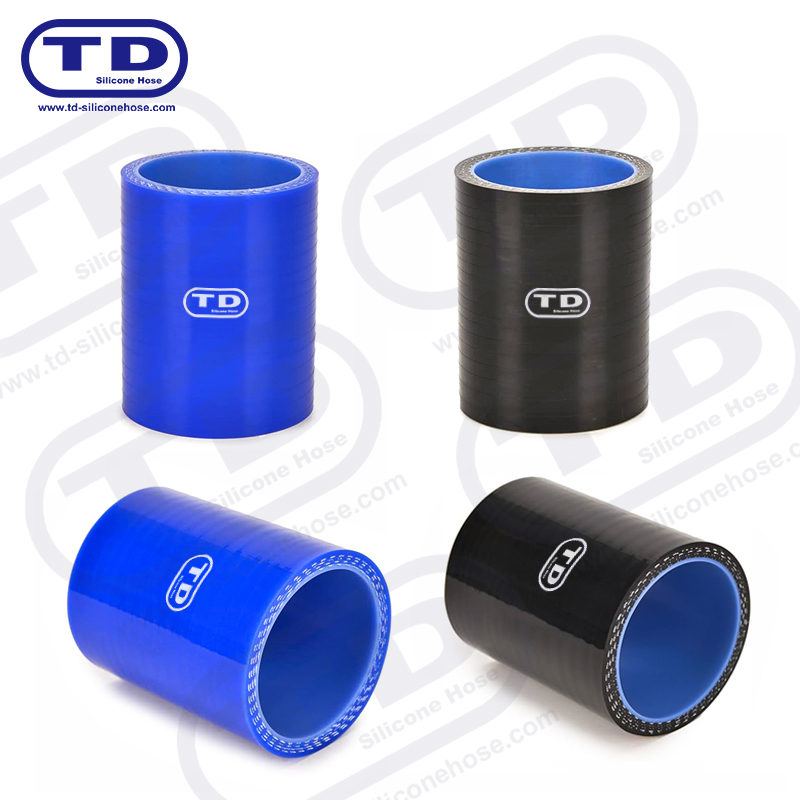
För specialtillverkningsarbeten, att köpa meterlånga raka sektioner och sammanfoga dem med slangkopplingar ger mer flexibilitet än förgjutna former, eftersom en enda meter kan skäras i flera korta kopplingsbitar eller sammanfogas ände till ände för längre körningar. Det är därför 1 meter rakt format förblir standardlagerenheten hos leverantörer av fordon, marin och lätt industri.
Vår produkt //
Ningbo Tiannai Auto Parts Co., Ltd. Alla rättigheter reserverade. Alla reserverade.
